+33 (0)4 77 58 73 00
Outils coupants : copeaux anormaux, usure anormale, quelles causes et solutions ?
30/10/2026
Un copeau qui s’enroule autour du foret ou de la pièce. Une arête qui s’émousse au bout de quelques pièces. Ces signes ne surgissent jamais par hasard. En effet, les copeaux et une usure anormale sur vos outils coupants révèlent ce qui est problématique dans la réalisation de la coupe. La cause tient pratiquement toujours à l’un des quatre facteurs suivants : les propriétés du matériau usiné, les paramètres de coupe, l’outil et la machine.
Cet article vous aide à décrypter les indices visuels et à identifier l’origine du problème. Vous y trouverez des solutions concrètes pour allonger la durée de vie de vos outils de coupe.
Lire les copeaux pour repérer un problème de coupe
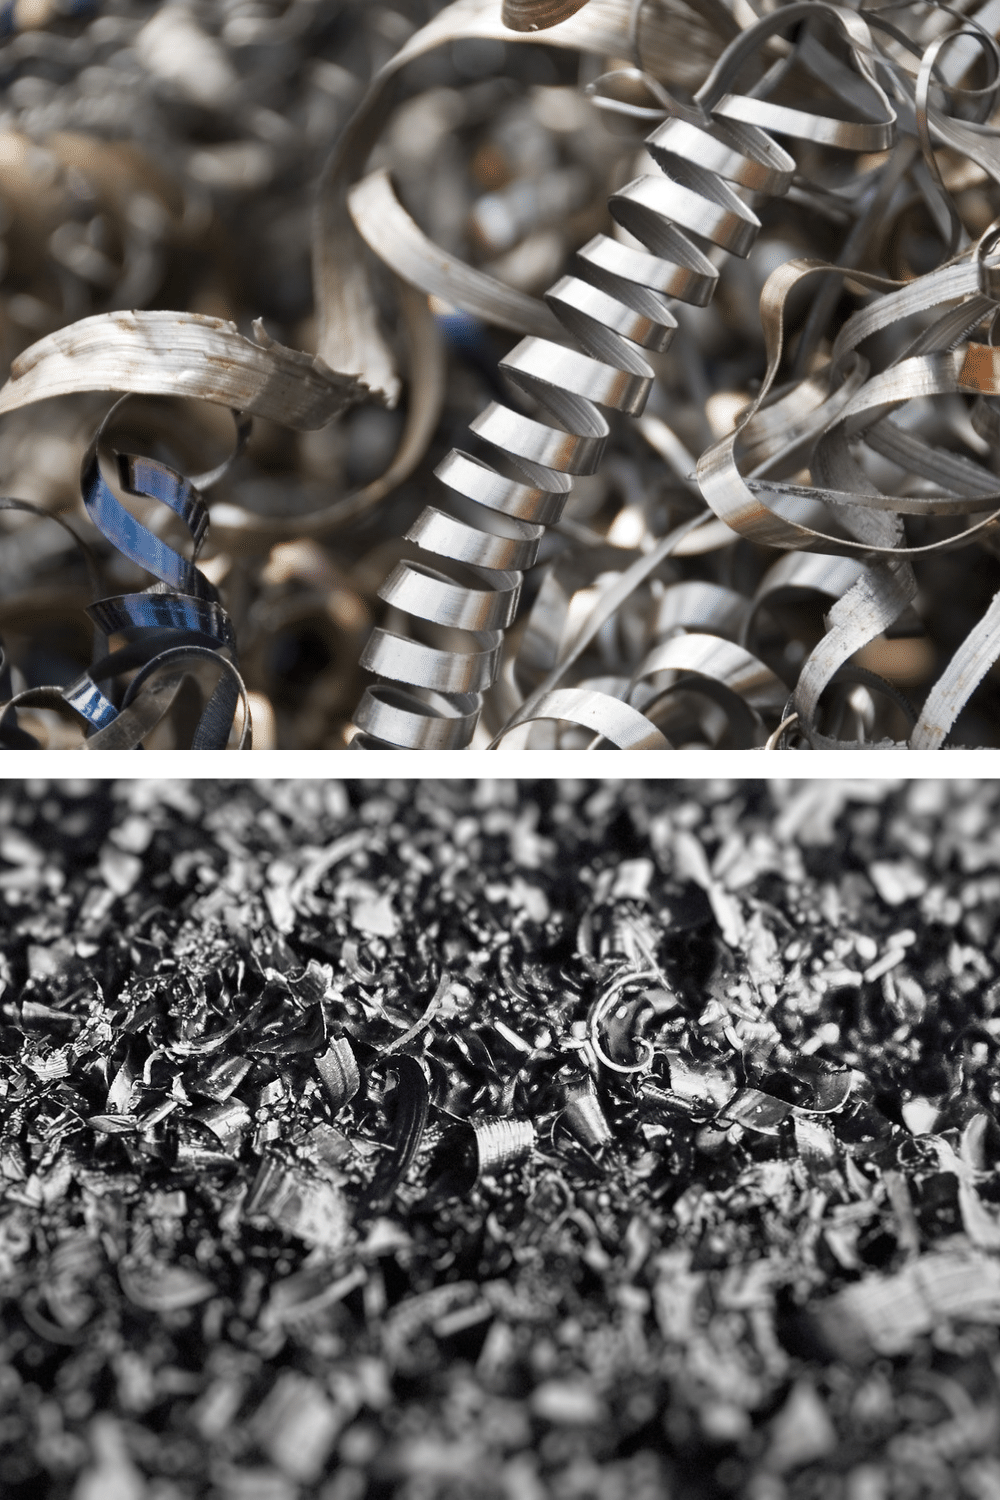
Le copeau est le premier témoin de ce qui se passe à la coupe.
Sa forme indique si l’outil et les réglages conviennent aux matériaux sur lesquels vous réalisez votre travail d’usinage. Ainsi, un bon copeau se brise de lui-même et quitte la zone d’usinage sans gêner. Dès qu’il s’enroule autour de l’outil ou s’effrite, un nouveau réglage des paramètres ou un autre choix d’outil est nécessaire.
Copeaux longs et enchevêtrés : causes et solutions
Les copeaux longs forment des paquets qui s’enroulent autour de l’outil ou de la pièce. Ils gênent donc l’évacuation des copeaux et marquent la surface usinée. En perçage, ils risquent aussi de bourrer les goujures.
Trois causes reviennent souvent :
- Avance trop faible pour la géométrie de l’outil.
- Profondeur de passe insuffisante, en fraisage ou en tournage.
- Géométrie qui ne brise pas assez le copeau, ou angle d’attaque et rayon de bec inadaptés en tournage.
Côté solutions : augmentez l’avance, dans les limites de l’outil. Choisissez ensuite une géométrie qui brise mieux le copeau. Un arrosage dirigé aide enfin à chasser les copeaux de la zone de coupe.
Copeaux trop courts ou trop fragmentés : causes et solutions
À l’inverse, un copeau très petit trahit une brisure trop brutale. L’arête encaisse alors une charge élevée. Résultat : l’outil perd en durée de vie, et son arête risque de se casser.
La cause classique reste une avance trop élevée pour la géométrie. En tournage, un rayon de bec trop petit ou un angle d’attaque inadapté produit le même effet. Réduisez donc l’avance ou corrigez la géométrie. Vous pouvez aussi prendre un outil qui supporte des avances plus fortes.
Les types d’usure des outils coupants et ce qu’ils révèlent
Tout outil coupant s’use, car la coupe impose frottement, chaleur et contraintes mécaniques. L’usure suit en général trois phases. Elle démarre vite pendant le rodage, avance ensuite à un rythme régulier, puis s’accélère juste avant la défaillance. Le vrai sujet n’est donc pas d’éviter l’usure. Il s’agit de repérer celle qui n’est pas normale.
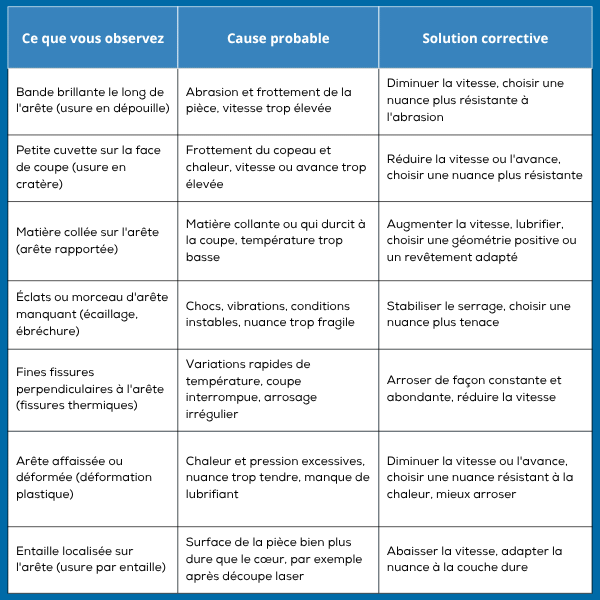
L’usure en dépouille reste la plus prévisible, donc la plus facile à gérer. Elle prend la forme d’une bande brillante et striée, parallèle à l’arête. Sa largeur, que l’on appelle VB, influence en outre directement l’état de surface et la précision des pièces.
En tournage, la règle générale retient un seuil de 0,3 mm. Ce seuil vaut pour une usure uniforme. Il monte à 0,6 mm si l’usure se concentre sur un point. En perçage ou en taraudage, en revanche, ce seuil ne s’applique pas tel quel. La tolérance de la pièce fixe alors la limite.
Conseil pratique : observez l’arête à la loupe avant de remplacer votre outil. Le type d’usure vous montre ainsi quel réglage corriger.
Le tableau présenté ci-contre vous indique, par type d’usure observée, la ou les causes probables et la solution corrective à y apporter.
Les causes les plus fréquentes d’une usure prématurée
Une usure prématurée a rarement une cause unique. En pratique, plusieurs facteurs s’additionnent : matière, vitesse, lubrification, outil et machine. Voici les différents points à passer en revue.
Le matériau usiné.
L’inox, le Hardox ou le titane usent vite un outil mal adapté. Leur dureté, ou leur tendance à durcir sous la coupe, provoque abrasion et échauffement. Une pièce dont la surface a durci, par exemple après découpe laser, aggrave encore le phénomène.
La vitesse de coupe.
C’est le premier levier à surveiller. Un essai normalisé de tournage le montre bien. Sur un même matériau, un outil à 300 m/min atteint sa limite d’usure bien plus tôt qu’à 80 m/min. La loi de Taylor décrit cette relation : la durée de vie recule vite quand la vitesse monte.
En cas de doute : testez notre calculateur de vitesse de rotation. En quelques clics, ce calculateur en ligne vous indique la vitesse adaptée.
L’avance et la profondeur de passe.
Une avance trop faible ou trop forte perturbe la formation du copeau. De même, une profondeur de passe trop faible empêche l’outil de couper franchement. Dans les deux cas, l’arête travaille mal et s’use plus vite.
La lubrification et le refroidissement.
L’arrosage évacue la chaleur et aide à chasser les copeaux. Un débit insuffisant favorise l’arête rapportée et la déformation de l’arête. Par ailleurs, un arrosage irrégulier provoque un choc thermique, source de fissures.
Le choix de l’outil.
Nuance, revêtement et géométrie doivent correspondre à la matière usinée. Une nuance très dure résiste bien à l’abrasion, mais elle encaisse moins bien les chocs. Le carbure offre une bonne tenue à l’usure, à condition de choisir la nuance adaptée.
Notre article sur la géométrie d’outil pour l’inox, le titane et le Hardox vous guide dans ce choix.
La machine et le serrage.
Une machine qui vibre abîme vite un bon outil. Un serrage instable de l’outil ou de la pièce amplifie les vibrations, tout comme un porte-à-faux trop long. Au final : écaillages, usure rapide et mauvais état de surface.
Forets, tarauds, fraises, outils de tournage : ce qui change selon l’outil concerné
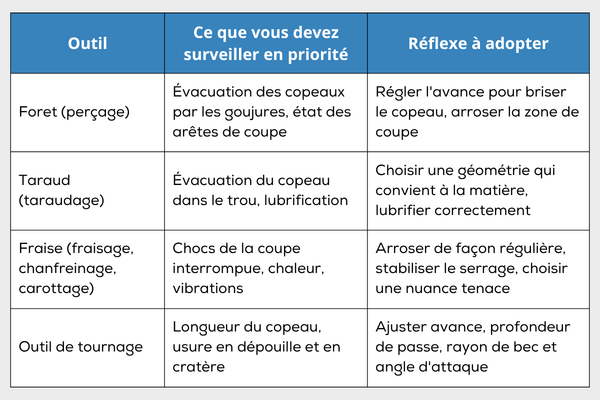
Les principes de base restent les mêmes pour tous les outils. En revanche, le point de vigilance change selon le type.
Le tableau ci-contre vous informe sur les indices à repérer sur les différents types d’outils.
Quelles solutions appliquer, et dans quel ordre ?
Face à des copeaux anormaux ou à une usure trop rapide, commencez par ce qui coûte le moins cher à corriger. Cette check-list suit un ordre simple.
- Vérifiez la vitesse de coupe et l’avance par rapport aux préconisations de l’outil.
- Contrôlez l’arrosage : débit, direction du jet et régularité.
- Inspectez le montage : serrage de la pièce, serrage de l’outil, porte-à-faux.
- Observez l’arête à la loupe pour identifier le type d’usure.
- Adaptez la nuance, le revêtement ou la géométrie si les réglages ne suffisent pas.
- Notez le nombre de pièces usinées entre deux changements d’outil.
On peut suivre la durée de vie des outils coupants de plusieurs façons.
Les indicateurs les plus courants sont : le temps de coupe, le nombre de pièces, la longueur usinée ou le volume de copeaux.
Choisissez celui qui parle le plus à votre atelier, puis gardez-le pour comparer vos essais. Ainsi, vous savez si un réglage ou un nouvel outil améliore vraiment les résultats.
Ce que coûte une usure prématurée dans vos ateliers
Les outils qui s’usent trop vite pèsent de plusieurs manières sur les coûts liés à l’activité de vos ateliers :
- D’abord, il faut les remplacer plus souvent.
- La machine s’arrête ensuite à chaque changement.
- Enfin, une usure avancée dégrade l’état de surface et la précision des pièces, ce qui peut entraîner retouches ou rebuts.
Une rupture brutale coûte encore plus cher, car elle peut abîmer la pièce en cours d’usinage. Réduire ces coûts passe donc d’abord par une meilleure durée de vie de vos outils.
Un outil bon marché n’est donc pas toujours le plus économique à l’usage. Nous détaillons cela dans notre article de blog : Les coûts cachés des outils coupants bon marché.
Le test en ateliers : la preuve par le copeau
Copeaux, arêtes et vibrations se lisent mieux en testant directement sur place que sur les caractéristiques mentionnées sur une fiche technique.
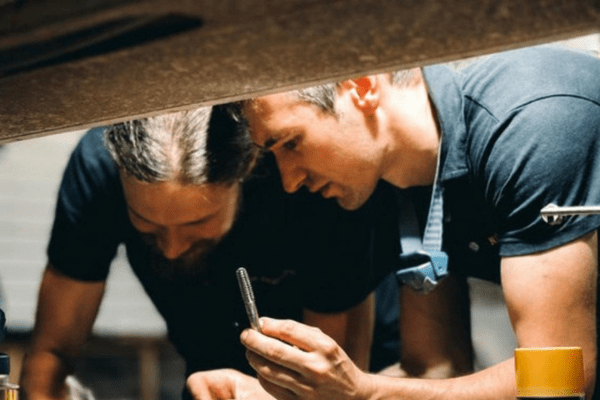
Chez VACO, nos technico-conseillers se déplacent dans vos ateliers pour observer vos copeaux et vos arêtes. Ils testent avec vous les outils, sur vos propres matières et sur vos machines. Si besoin, ils ajustent le réglage des paramètres ou vous proposent d’autres outils plus adaptés.
Vous trouverez plus d’informations sur le sujet dans notre article : ce que révèle un test en atelier.
FAQ : nos réponses à vos questions les plus fréquentes sur les copeaux et l’usure des outils coupants
Si elle est progressive et régulière sur la face en dépouille, elle est normale. Elle ressemble alors à une fine bande brillante, parallèle à l’arête. A l’inverse, une usure qui s’accélère, un cratère marqué ou un éclat d’arête signalent un problème. Comparez aussi le nombre de pièces usinées entre deux remplacements de vos outils.
Le plus souvent, l’avance est trop faible ou la géométrie est mal adaptée et ne brise pas le copeau. Une profondeur de passe insuffisante peut également jouer. Augmentez donc l’avance, dans les limites de l’outil, et vérifiez la géométrie. Un arrosage correctement dirigé aide ensuite à évacuer les copeaux.
Les plus à craindre sont celles qui sont brutales : écaillage, ébréchure ou rupture d’arête. Elles arrivent sans prévenir et peuvent abîmer la pièce en cours d’usinage. L’usure en dépouille évolue au contraire de façon prévisible. Vous pouvez donc planifier le remplacement de l’outil.
Commencez par les paramètres. Ce réflexe coûte moins cher qu’un changement d’outil. Si le problème persiste, observez l’arête. Choisissez ensuite la nuance, le revêtement et la géométrie qui conviennent à votre matière. Si vous hésitez sur le bon choix, nous pouvons vous conseiller : contactez-nous.
Passez à l’essai : demandez une démonstration VACO dans votre atelier
Un copeau anormal, des outils qui s’usent trop rapidement ou qui cassent brutalement ?
Nos 26 technico-conseillers sont présents partout en France et se déplacent chez vous pour effectuer diagnostics, essais et démonstrations. Parlez-leur de vos problématiques et contraintes d’usinage : ils cherchent la cause et la solution avec vous. (RDV gratuit et sans engagement).